Poiché le etichette trasparenti autoadesive diventano sempre più comuni nei cosmetici, nelle bevande, negli alimenti e nei prodotti farmaceutici, gli stampatori di etichette si trovano ad affrontare una realtà ostinata: la pellicola trasparente è molto meno tollerante della carta bianca. Poiché il substrato stesso è trasparente, l'adesione dell'inchiostro è più debole, gli errori di registrazione multistrato sono altamente visibili e anche un piccolo disallineamento può creare spazi trasparenti, aloni o bordi sfocati.
La combinazione di produzione standard (quadricromia CMYK più tinte piatte Pantone più uno strato inferiore di inchiostro bianco) è diventata la base del settore. Ma secondo gli standard consolidati di produzione e prestampa, la vera battaglia si combatte nella strategia della lastra bianca e del trapping. La guida suggerisce che le etichette trasparenti non sono principalmente un problema di colore, ma un problema di inchiostro bianco e di registrazione.
PerXinsenetichette adesive trasparenti, i file devono essere CMYK, 300 dpi e vettoriali. Le immagini RGB non devono essere inviate direttamente alla stampa. Gli elementi a quattro colori, tinte piatte e inchiostro bianco devono essere posizionati su livelli tinte piatte separati, generalmente denominati CMYK, Tinte piatte, Bianco e Linea fustella. Lo strato bianco viene solitamente impostato come colore spot separato e riempito con K al 100% in modo che la lastra possa essere identificata rapidamente; non deve essere unito ai canali CMYK.
La copertura totale dell'inchiostro CMYK dovrebbe rimanere pari o inferiore al 280%. Le pile di inchiostro pesanti si asciugano lentamente sulla pellicola trasparente, aumentando il rischio di blocchi, sbavature di colore e graffi. Il nero solido dovrebbe essere solo K100, non una build nera a quattro colori.
I colori spot sono essenziali per i colori del marchio, i blocchi ad alta saturazione, i metallizzati e i fluorescenti. Dovrebbero posizionarsi sopra CMYK, mentre la base bianca rimane in basso. Per la pellicola PET, la stampa flessografica spesso richiede un primer, mentre la stampa digitale UV dovrebbe utilizzare inchiostri UV specifici per la pellicola. In caso contrario, gli inchiostri bianco e a colori potrebbero staccarsi in ampie aree. Il PVC sottile si allunga facilmente e causa problemi di registrazione, quindi è preferibile il PET rigido.
Lo strato di inchiostro bianco può essere stampato in due modi. Il metodo comune è la sottostampa del bianco: il bianco viene stampato prima sulla pellicola, poi CMYK e le tinte piatte vengono sovrapposte. Ciò blocca il colore della bottiglia o del contenitore e mantiene i colori saturi. È ampiamente utilizzato per etichette alimentari e chimiche quotidiane. Il secondo metodo è la sovrastampa del bianco, in cui il bianco viene stampato localmente dopo gli inchiostri colorati per creare sfumature semitrasparenti o motivi vuoti. Viene utilizzato principalmente nei cosmetici di fascia alta.
La lastra bianca deve essere espansa o intrappolata, poiché la stampa multistrato ha una tolleranza di registrazione normale di circa ±0,1 mm. Se la piastra bianca ha esattamente le stesse dimensioni della grafica superiore, qualsiasi disallineamento crea un bordo bianco trasparente, o alone. Tutti gli elementi grafici, i loghi e i blocchi di tinte piatte devono avere la base bianca espansa verso l'esterno di 0,1–0,2 mm. Il testo piccolo e le linee sottili di 0,3 mm o meno devono essere espansi di 0,2 mm. Se non vengono espansi, possono rompersi, mostrare spazi bianchi o apparire sfocati.
Per le aree che devono rimanere completamente trasparenti, la lastra bianca deve essere eliminata completamente, senza residui di inchiostro bianco. I codici QR e i codici a barre richiedono un'attenzione particolare: la loro base bianca dovrebbe estendersi per circa 1 mm attorno al codice, con una zona tranquilla completa. Senza una base bianca sulla pellicola trasparente, la scansione potrebbe non riuscire.
Grandi aree bianche solide necessitano di canali di scarico dell'inchiostro segmentati o scanalature di ventilazione. L'inchiostro bianco spesso può asciugarsi in modo incompleto ai raggi UV, lasciando una superficie appiccicosa o causando un blocco sul retro. I colori spot scuri e i quadricromi scuri dovrebbero avere due strati di bianco sotto per evitare che lo sfondo traspaia e renda il colore grigio. L'inchiostro bianco non deve mai penetrare nelle aree trasparenti, altrimenti creerà una foschia bianca che distruggerà l'effetto trasparente.
La stampa flessografica e UV digitale in genere mantiene la registrazione a circa ±0,1 mm, mentre la stampa serigrafica può raggiungere ±0,2 mm. La grafica raffinata non dovrebbe aderire strettamente ai limiti delle tinte piatte; dovrebbe essere riservato un buffer da 0,2 mm. Quando un colore spot scuro copre un'area CMYK, il punto deve essere inserito di circa 0,1 mm per evitare che il colore trabocchi.
La sequenza di stampa standard è: primer pellicola → inchiostro bianco inferiore con trapping espanso → quadricromia CMYK → tinte piatte Pantone → vernice o spot UV → fustellatura e riavvolgimento. È vietato stampare il colore prima della base bianca, poiché l'inchiostro bianco coprirà e confonderebbe i colori.
I colori spot metallici e fluorescenti non devono essere sovrastampati con più strati di mezzitoni a quattro colori, poiché i punti possono distruggere l'effetto metallico o fluorescente. I colori spot chiari necessitano di una solida base bianca sottostante; in caso contrario, una bottiglia scura assorbirà completamente il colore chiaro. Piccole percentuali di punti inferiori al 10% sono quasi invisibili sulla pellicola trasparente, pertanto non sono consigliati gradienti di luce ampi. Le aree sfumate dovrebbero utilizzare una base bianca più spessa. Anche i punti mezzitoni sulle tinte piatte possono creare motivi moiré.
Per le etichette trasparenti, la dimensione minima del testo deve essere di almeno 3 pt e le linee continue devono essere di almeno 0,2 mm. Qualsiasi testo più piccolo può essere spezzato o riempito. I caratteri sottili e il testo inglese sottile devono essere in grassetto o avere un tratto interno di circa 0,3 mm. Il testo chiaro su sfondo scuro dovrebbe avere un tratto interno dello stesso colore per compensare gli spazi trasparenti causati da errori di registrazione. Le lettere e i motivi ritagliati devono avere spazi di almeno 0,5 mm; gli spazi più piccoli potrebbero non riempirsi correttamente con l'inchiostro bianco e apparire screziati.
Lo standard di settore per l'espansione della lastra bianca è di circa 0,15 mm per la grafica normale, 0,2 mm per testo piccolo e linee sottili e almeno 0,1 mm per blocchi solidi di grandi dimensioni. Per le aree forate trasparenti inverse, la piastra bianca deve essere inserita di circa 0,1 mm per evitare che l'inchiostro bianco si riversi nella zona trasparente. Laddove le tinte piatte incontrano CMYK, è necessario utilizzare un sormonto di 0,08–0,1 mm, con la tinta piatta più scura che preme sull'area di quadricromia più chiara.
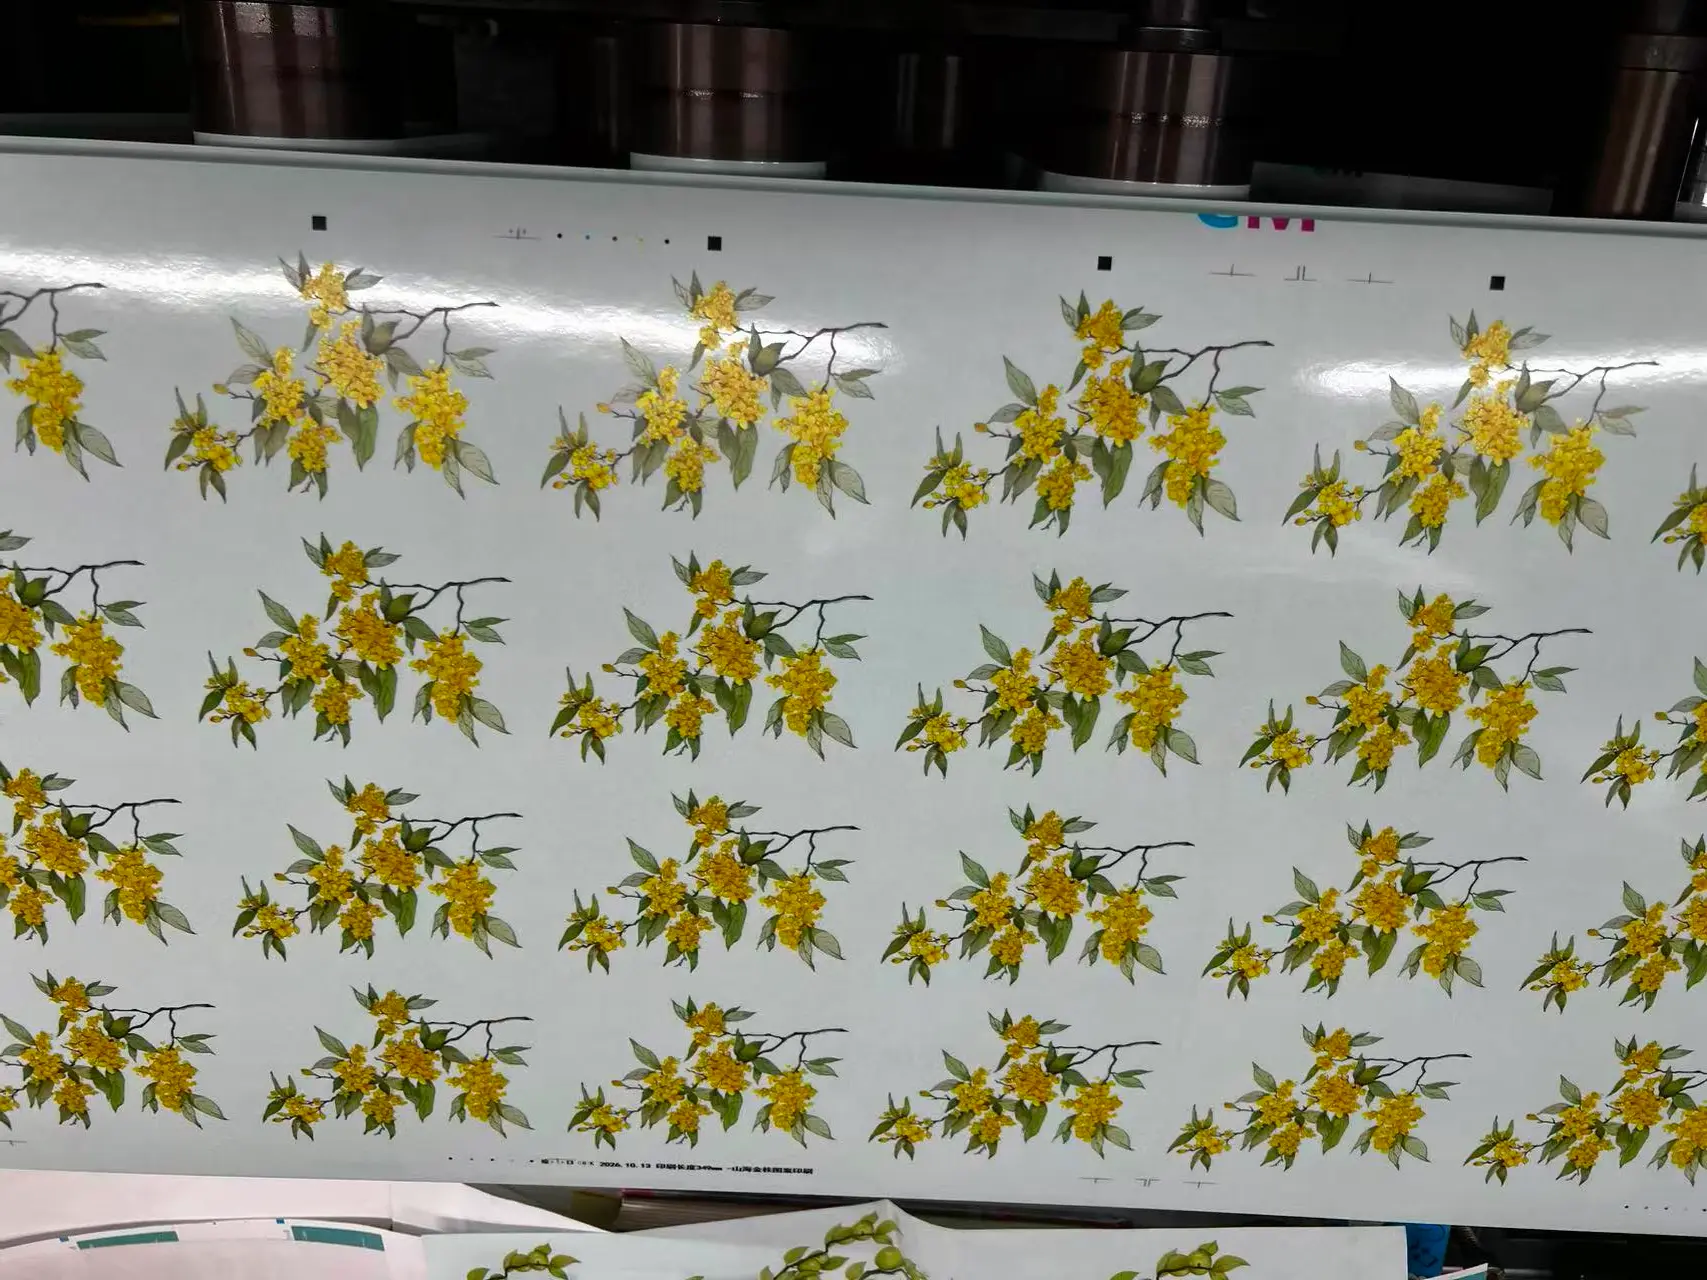
Il PET ad alta trasparenza, comune nei prodotti chimici e nelle bevande di uso quotidiano, offre una riproduzione dei colori pulita e una forte trasparenza delle luci. La sua piastra bianca solitamente può essere espansa di 0,15 mm, ma il PET sottile si allunga facilmente e può causare una deriva della registrazione. Il PVC morbido, spesso utilizzato per beni di uso quotidiano a basso costo, ha uno scarso assorbimento dell'inchiostro e si allunga facilmente; la sua piastra bianca dovrebbe essere ampliata di 0,2 mm e dovrebbero essere evitate linee estremamente sottili o testo piccolo. Il PET trasparente opaco indebolisce la saturazione del colore, quindi gli inchiostri spot e in quadricromia necessitano di una base bianca più spessa, con un'espansione di 0,2 mm e una grafica più audace. La pellicola elettrostatica trasparente in PP, utilizzata per le etichette sigillanti per alimenti, ha l'adesione dell'inchiostro più debole. Richiede un primer speciale e inchiostro bianco e le sovrapposizioni multistrato dovrebbero essere ridotte al minimo perché possono delaminarsi o cadere.
In breve, la stampa di etichette adesive trasparenti è un problema di sistema. La pellicola, la lastra bianca, l'abbondanza, la sequenza dell'inchiostro, la tolleranza di registro e il disegno devono essere pianificati insieme. Poiché gli imballaggi trasparenti continuano a crescere, gli stampatori e i marchi che padroneggiano queste regole nascoste possono ottenere un vantaggio visibile sullo scaffale.